| État de disponibilité: | |
|---|---|
| Quantité: | |
Mh-chp
MINGHUNG
Ⅰ. Panneau de particules
Caractéristiques structurelles:
Structure de dégradé à trois couches:
Surface: particules fines (0,2–0,5 mm) à haute densité (≥750 kg / m³)
Core: particules grossières (1–3 mm) à faible densité (550–650 kg / m³)
Profil de densité: courbe en forme de U (densité de surface 40% + supérieure au noyau)
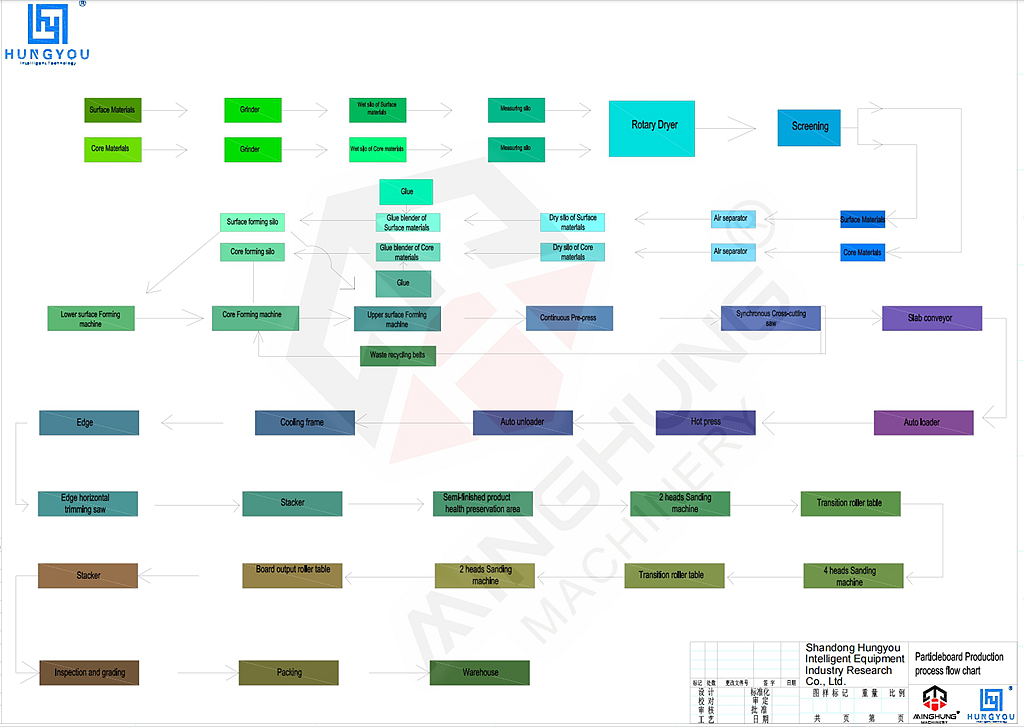
Processus de production et équipement:
Processus | Équipement | Paramètres |
Matière première | Drum Chipper + Ring Flaker | Capacité ≥ 30t / h, rapport L / W 3: 1 |
Séchage | Séchoir rotatif triple passe | MC: 40% → 8% |
Collage | Blender à anneau à grande vitesse | Résine 8–12%, ± 0,5% ACC. |
Formation | Mécanique / pneumatique ancien | Précision des calques ± 5 g / m² |
Pré-pression | Ceinture continue avant la pression | Compression 1: 2,5, 0,5 MPa |
Pressage chaud | Presse continue (noyau) | / |
Finition | Coupe croisée + refroidissement + ponçage | Allocation de ponçage 0,2 à 0,5 mm |
Ⅱ. Dissection de presse continue
Définition: Équipement de base pour la production de panneaux, formant des tapis en continu sous chaleur / pression via des ceintures à double acier.
Principe de travail:
Entrée de tapis -> Préchauffage (180-190 ℃ ) -> Pressage principal (200-220 ℃ / 3-5MPA) -> durcissement (190-200 ℃ / 1-2MPA) -> Exit de panneau
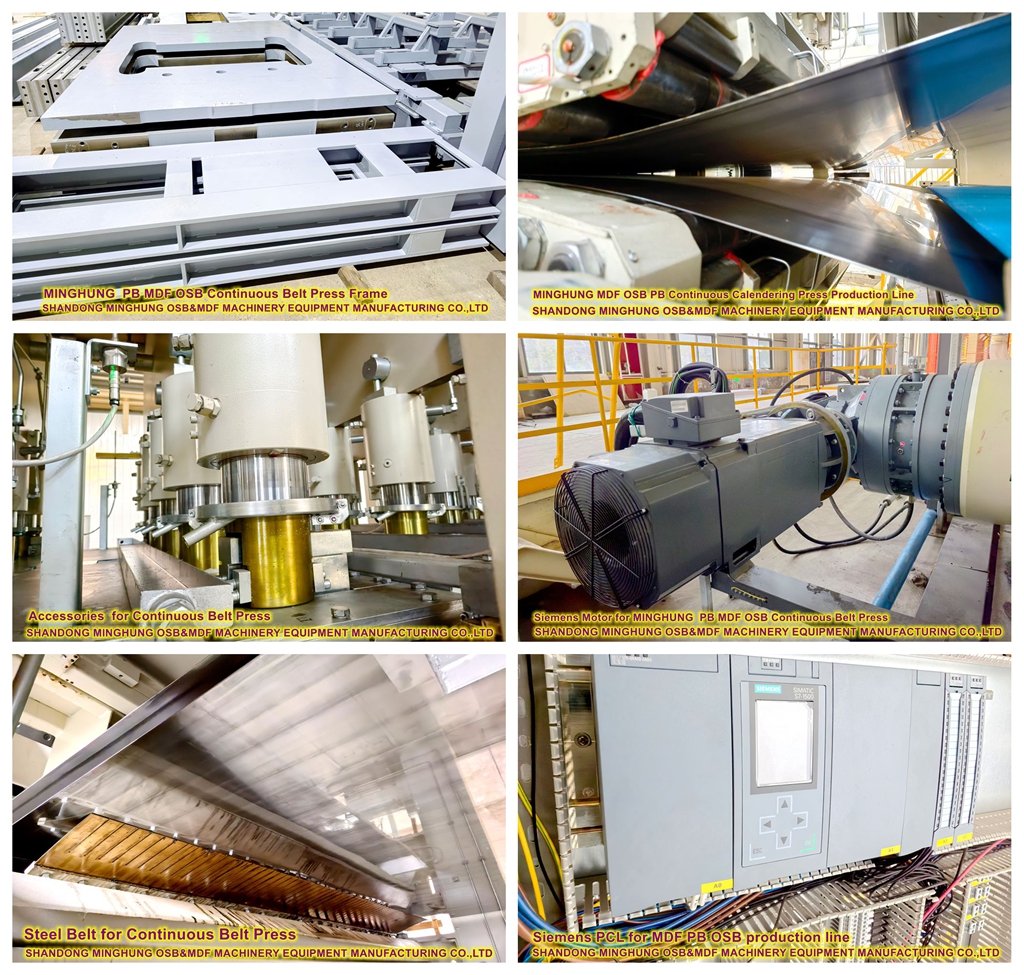
Composants clés:
1. Système de trame:
Cadre portail (acier coulé ≥400 mm)
Raideur de flexion ≥10⁴ kn · m² (assure une déformation ≤ 0,1 mm / m)
2. Système hydraulique:
Cylindres zonés (1 groupe par 50 mm de largeur, 60–120 zones)
Valves servo-proportionnelles (réponse ≤ 10 ms)
3. Système de chauffage:
Conception de platine: canaux percés (Ø12 mm, tangage 25 mm)
Température zonée: contrôle indépendant de la PID (± 1,5 ℃)
4. Système de transmission:
Ceinture en acier: en acier inoxydable (1,2–1,8 mm d'épaisseur)
Contrôle des tensions: servo hydraulique (± 2% de fluctuation)
5. Système de contrôle:
Algorithme de couplage multivarié: pression en temps réel / coordination de la pression / vitesse
Gauge d'épaisseur laser: scan à 200 Hz, précision ± 0,03 mm

Ⅲ. Technologies écologiques en production
3.1 Contrôle des émissions de processus complet
Scène | Technologie | Effet |
Collage | Pulvérisation à haute pression | 15% d'économie de colle, réduction de 30% de COV |
Pressage | Bords de ceinture scellés + capuche à vide | Capture de formaldéhyde libre à 95% |
Finition | Panding clos + filtre de sac | Émission de poussière <5 mg / m³ |
3.2 Traitement d'échappement
Système en trois étapes:
1. Séparation du cyclone (> 10 μm de particules)
2. Précipitateur électrostatique humide (particules de 0,1 à 10 μm)
3. RTO (850 ℃ Décomposition de COV, 99,5% d'efficacité)
Surveillance en temps réel:
Analyseur FTIR (limite de détection HCHO / Benzène 0,01 ppm)
3,3 Solutions d'énergie à faible teneur en carbone

Iv. Avantages en termes de protection de l'environnement et de faibles émissions
1. Contrôle direct des émissions (réduction de la source)
Type d'émission | Presse traditionnelle multi-ouverts | Pression plate continue | Mécanisme de réduction |
Formaldéhyde / COV | Open Pressing (> 40% d'émissions fugitifs) | Ceinture en acier entièrement scellée + capuche à vide (<5% fugitive) | Confinement physique (capture ≥95%) |
Poussière | Ponçage ouvert (> 50 mg / m³) | Panding clos + précipitations électrostatiques (<5 mg / m³) | Confinement complet |
Terpènes | Pas de traitement (libération directe) | Oxydation catalytique RTO (> 99% de destruction) | Décomposition thermique à 850 ℃ |
> Données de cas: la ligne Siempelkamp mesure le COV à 18 mg / m³ (contre 120–180 mg / m³ pour les presses traditionnelles)
2. Optimisation de l'efficacité énergétique (réduction des émissions indirectes)
2.1 Système de récupération d'énergie thermique
Récupération de chaleur en trois étapes:
1. Appuyez sur la chaleur d'échappement → capturée par les échangeurs de chaleur à plaques
2. Énergie récupérée distribuée:
65% au séchage des matières premières
25% pour la préparation de la résine préchauffage
10% au chauffage des installations
3. Efficacité:> 80% de récupération → 35% de réduction de la consommation de vapeur (vs <20% dans les presses traditionnelles)
2. 2 Contrôle de la température de précision
Chauffage zoné: 64 zones indépendantes (contre 3 à 5 zones dans les presses traditionnelles)
Fluctuation de la température: ± 1,5 ℃ (vs ± 8 ℃) → 30% moins d'émissions de pyrolyse en résine
Médium chauffant: l'huile thermique remplace la vapeur → L'efficacité thermique est passée de 65% à 92%
3. Contrôle de la consommation adhésif et de la pollution
Paramètre | Presse traditionnelle | Pression plate continue | Avantage environnemental |
Précision de collage | ± 1,5% | ± 0,5% | 20% de surutilisation d'adhésif en moins |
Type adhésif | Résine UF conventionnelle | MDI sans formaldéhyde | Émission de formaldéhyde zéro |
Durcissement de l'uniformité | > 15 ℃ Variation de surface | <3 ℃ Variation de surface | 45% de COV thermique en moins |
> Données de test: Formaldéhyde de presse continu basé sur MDI: 0,003 mg / m³ (Limite de carb-NAF: 0,025 mg / m³)
4. Recyclage des déchets
4.1 Système de déchets de production en boucle fermée
Flux de matériaux:
Formation de restes → Recyclage pneumatique → Silo de matière première
Poussière de ponçage → Pelletisation RDF → Carburant de la chaudière (15-30% de substitution thermique)
Déchets de garniture → déchiquetage → Réutilisation des matières premières
Taux de récupération des ressources: 99,2% (vs <70% dans les lignes traditionnelles)
4.2 Décharge liquide zéro
Condensat d'échappement du séchoir → Évaporation / cristallisation MVR → Réutilisation de la production de résine
Économies d'eau à 80% par rapport aux épurateurs humides traditionnels
5. Cycle de vie Comparaison de l'empreinte carbone
Phase | Presse traditionnelle (kg-co₂e / m³) | Presse continue (kg-co₂e / m³) | Réduction |
Production | 82.5 | 48.3 | 0.415 |
Transport de matières premières | 18.2 | 15.1 | 0.17 |
Élimination des déchets | 12.7 | 2.4 | 0.811 |
Total | 113.4 | 65.8 | 0.42 |
Pour plus d'informations, bienvenuez-nous, nous vous répondrons rapidement et vous proposerons des vidéos de travail avec vous.
WhatsApp: + 86 18769900191 + 86 15589105786 + 86 18954906501
Email: osbmdfmachinery@gmail.com
Le premier jour du Salon international des machines à bois de Shanghai 2026 – si le mot clé de ce matin était « surprise », alors les mots clés de cet après-midi sont définitivement « explosif » et « confiance » !
Ce voyage à Shanghai n'était pas seulement une exposition de produits, mais aussi une diffusion de notre marque et une connexion d'émotions. Nous continuerons à rester fidèles à notre aspiration initiale et à récompenser la confiance et le soutien de chaque client avec des produits et services encore meilleurs. L’avenir est plein de promesses et nous sommes toujours en route !
La fête de la mi-automne approche et la lune grandit. Alors que de nombreuses personnes commencent à se préparer aux réunions de famille, l'usine de l'entreprise raconte une autre histoire : des chariots élévateurs se faufilent dans la cour, des bras de grue montent et descendent, des conteneurs alignés en rangées et des travaux de chargement se déroulent de manière tendue mais ordonnée.
Comment produire des panneaux de particules ? Quelle est l'étape de production de la fabrication des panneaux de particules ?Introduction :Les panneaux de particules, également connus sous le nom de panneaux de particules, sont un matériau polyvalent et rentable largement utilisé dans les industries de la construction et du meuble. Il est fabriqué en comprimant des particules de bois et de l'adhésif ensemble.
Cette nouvelle installation marque un nouveau départ pour notre entreprise. Guidés par notre engagement durable en faveur de « l’ingénierie de précision et la qualité avant tout », nous sommes désormais mieux équipés que jamais pour fournir des solutions de machines efficaces, durables et innovantes pour l’industrie mondiale des panneaux à base de bois.