minghungmachinery@gmail.com ▏  +8618769900191 / +86 15589105786
équipement de production quotidien de panneaux de particules coupe-feu d'épaisseur de 12 mm du ³ de 600 m
Vous êtes ici: Maison » Série de machines OSB PB MDF » Ligne de production de panneaux de particules/agglomérés » équipement de production quotidien de panneaux de particules coupe-feu d'épaisseur de 12 mm du ³ de 600 m

CATÉGORIE DE PRODUIT

équipement de production quotidien de panneaux de particules coupe-feu d'épaisseur de 12 mm du ³ de 600 m

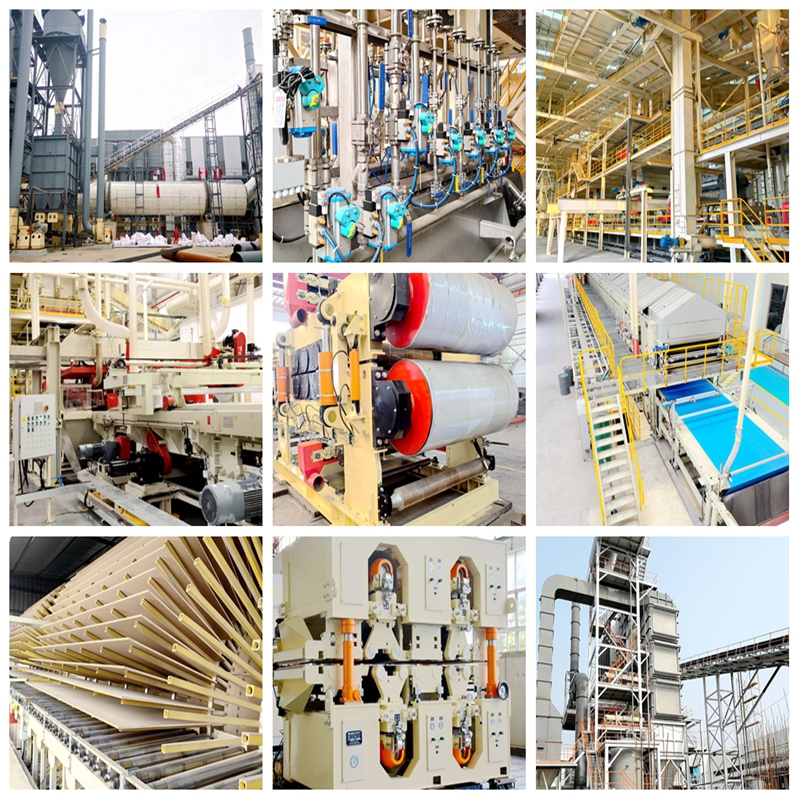
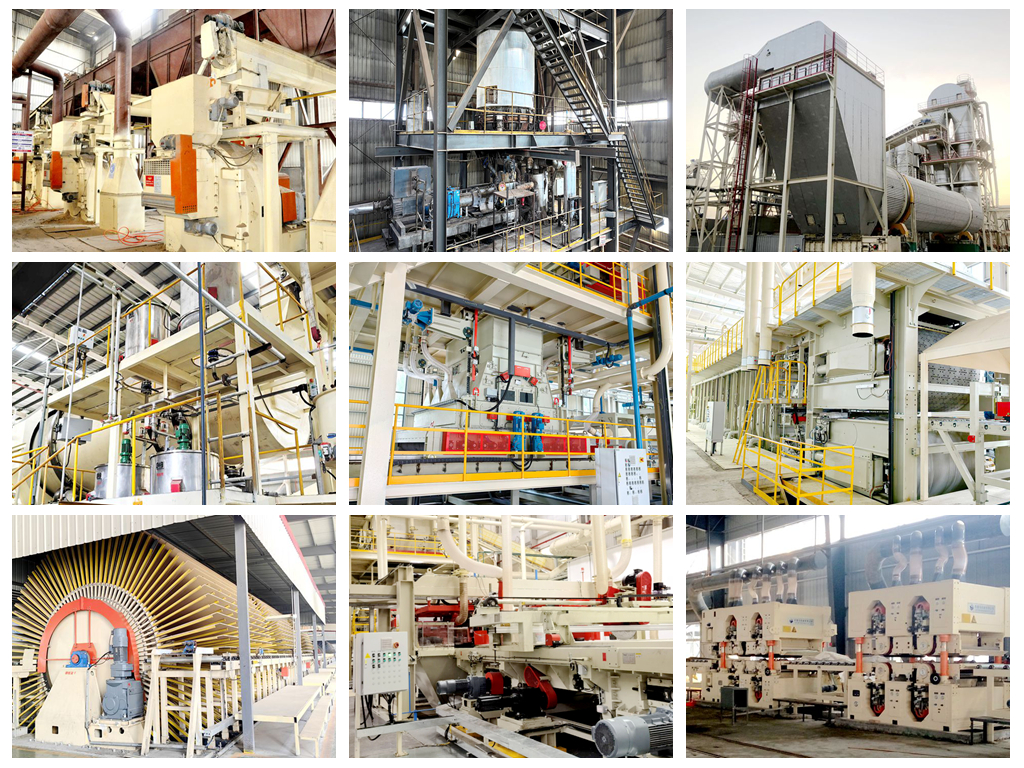
Cette ligne de production est un système automatisé à haut rendement conçu pour les panneaux de particules ignifuges, avec une production quotidienne de 600 mètres cubes et capable de produire de manière stable des panneaux ignifuges de 12 mm d'épaisseur. La ligne adopte une technologie de pressage continu et un système d'ajout ignifuge précis, garantissant le respect des normes internationales d'incendie. Il couvre le traitement des matières premières, le séchage, le collage, l'ajout d'ignifugeants, le formage, le pressage à chaud, la découpe et le contrôle automatisé. Les caractéristiques incluent une productivité élevée, une faible consommation d’énergie et des performances d’incendie stables. Il convient à la construction, à l'ameublement, à la construction navale et à d'autres domaines soumis à des exigences strictes en matière de sécurité incendie.
État de disponibilité:
Quantité:
sharethis sharing button
  • MINGHUNG


Équipement de production quotidien de panneaux de particules coupe-feu de 600 m³ d'épaisseur de 12 mm

MINGHUNG Ligne de production de panneaux OSB PBCette ligne utilise une technologie de pressage continu, intégrant les processus de séchage, de collage, d'ajout d'ignifugés, de formage, de pressage à chaud et de découpe. Elle est spécialisée dans la production de panneaux de particules ignifuges de 12 mm d'épaisseur, conformes aux normes techniques des panneaux de particules ignifuges. Les panneaux présentent une résistance élevée au feu, une faible émission de formaldéhyde (niveau E1) et des propriétés physico-mécaniques stables.


Équipement de production    

1. Section de préparation des matières premières    

  Déchiqueteuse à tambour

      Principe de fonctionnement : Le bois (bûches, bois de petit diamètre, déchets de planches) est introduit dans un tambour rotatif équipé de couteaux pour être coupé en copeaux uniformes.

     Paramètres clés : diamètre du disque ≥2000 mm, capacité ≥100 BDMT/h, longueur de la puce 20-30 mm.


  Floconneur et concasseur

      Principe de fonctionnement : les flocons transforment les copeaux en flocons plus fins ; Les broyeurs décomposent les flocons surdimensionnés.

      Paramètres clés : épaisseur des flocons 0,2-0,5 mm, largeur 5-20 mm.


  Machine de criblage

      Principe de fonctionnement : utilise des tamis vibrants multicouches pour classer les flocons par taille (flocons fins de couche frontale, flocons grossiers de couche centrale), le matériau surdimensionné étant renvoyé pour concassage.

      Paramètres clés :  généralement 3 à 4 couches d'écran.
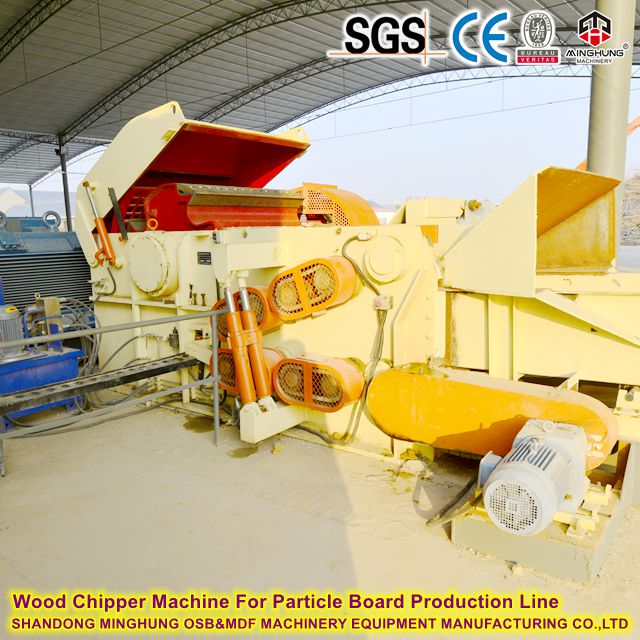

Machine de déchiqueteuse en bois pour la ligne de production des panneaux de particules

broyeur à bois

MINGHUNG Tamis vibrant pour panneaux de particules pour ligne de production de PB

tamis vibrant


2. Section de séchage, de mélange et de traitement contre le feu    

  Séchoir à tambour rotatif

        Principe de fonctionnement : l'air chaud circule à travers un tambour rotatif et entre en contact avec les flocons humides pour réduire la teneur en humidité d'environ 40 % à 2 à 4 %.

        Paramètres clés : Capacité d'évaporation ≥10 000 kg/h, Température d'entrée ~400°C, Température de sortie ~100°C.


  Mélangeur à anneaux

        Principe de fonctionnement : les flocons séchés sont mélangés uniformément avec de la résine atomisée et des additifs dans un canal annulaire à grande vitesse.

        Paramètres clés : Capacité ≥8 000 kg/h, uniformité du mélange ≥95 %.


  Système de dosage ignifuge

        Principe de fonctionnement : noyau de production ignifuge. Des pompes et des buses de haute précision ajoutent avec précision des retardateurs liquides ou en poudre aux flocons selon un rapport défini (généralement, le processus de mélange des gels est effectué simultanément ou par étapes).

           Paramètres clés : taux d'ajout 5 % à 15 % (du poids du bois séché au four), précision du dosage ± 0,5 %.
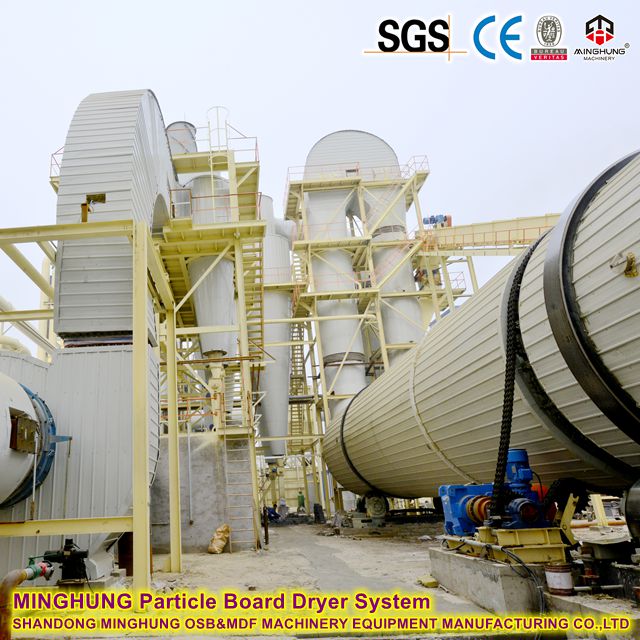

MINGHUNG Système de séchage à cartes de particules

système de séchage

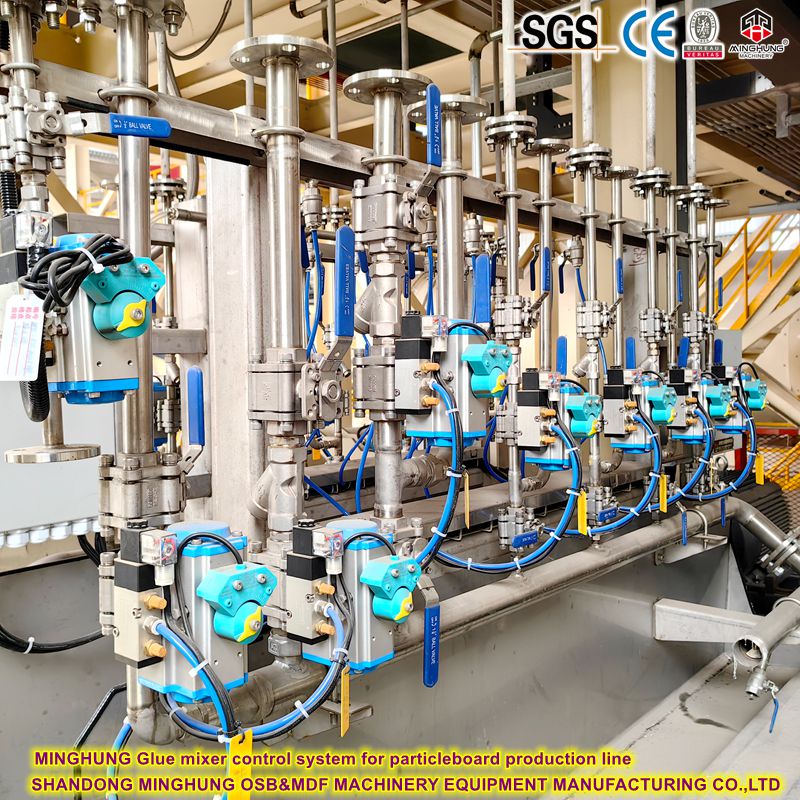
MINGHUNG Système de contrôle du mélangeur de colle pour ligne de production de panneaux de particules

mélangeur à colle


3. Section de formage et de pressage    

  Ancien mécanique

      Principe de fonctionnement : répartit les flocons résinés et retardés via des rouleaux de dispersion et des convoyeurs de dosage pour former un tapis uniforme avec une structure à trois couches « fine-grossière-fine ».

      Paramètres clés : largeur de formage ≥ 8 pieds (2 440 mm), écart de précision de formage ± 1,5 %.


 Presse plate continue

      Principe de fonctionnement : Le tapis formé entre en continu entre des courroies en acier à haute température (200-220°C) et haute pression (30-40 bar) où la résine et le retardateur durcissent rapidement sous la chaleur et la pression, formant un panneau solide. La clé pour atteindre le rendement élevé de 600 m³/jour.

      Paramètres clés : longueur de la presse ≥30 m, hauteur d'ouverture 100 mm, précision du contrôle de la température des plateaux ±2°C.
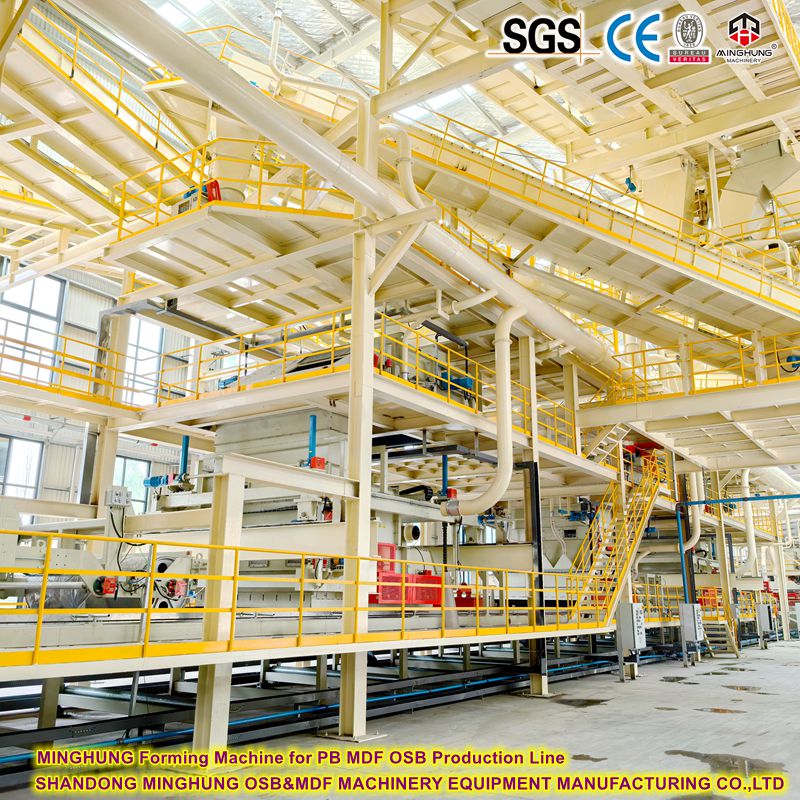

Machine de formage pour ligne de production de MDF OSB PB

machine de formage


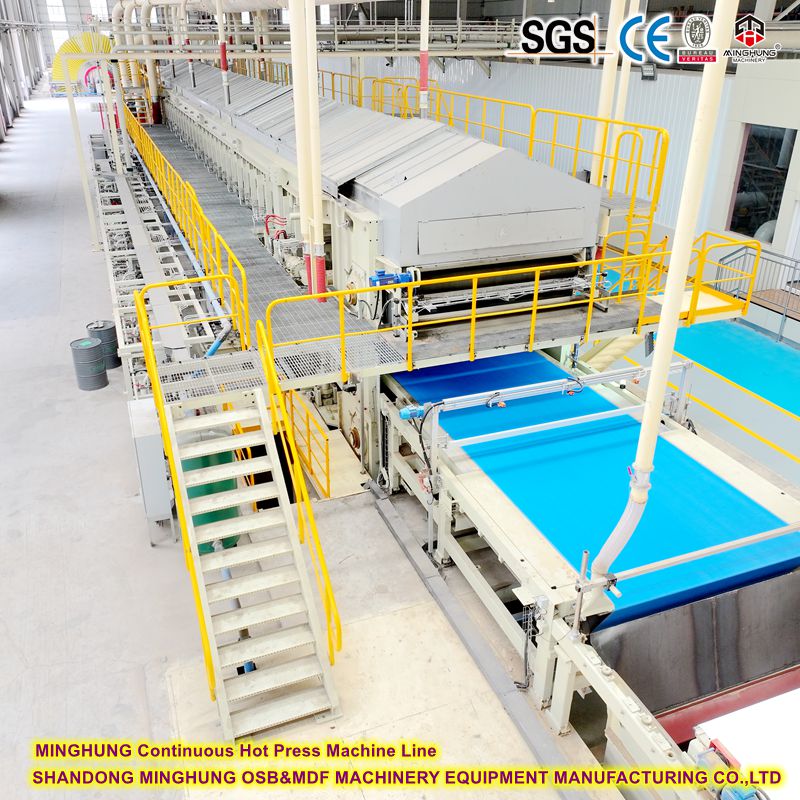
MINGHUNG Ligne de machines de presse à chaud continue

presse chaude continue

4. Section Finition et Ponçage    

 Étoile de refroidissement (refroidisseur rotatif)

      Principe de fonctionnement : refroidit uniformément les panneaux chauds (~ 100 °C) sortant de la presse à température ambiante, libérant les contraintes internes et stabilisant les propriétés du panneau.

     Paramètres clés : Temps de refroidissement ≥25 minutes.


 Scies à coupe transversale et à refendre

      Principe de fonctionnement : coupe le panneau continu en panneaux grand format requis (par exemple, 1 220 x 2 440 mm).


  Ponceuse à bande large multi-têtes

      Principe de fonctionnement : ponce les planches à une épaisseur précise et une surface lisse grâce à plusieurs têtes de ponçage (grossières et fines), en enlevant la couche pré-durcie.

      Paramètres clés : largeur de ponçage ≥2650 mm, quantité de ponçage 0,5-1,0 mm, précision de l'épaisseur ±0,1 mm.
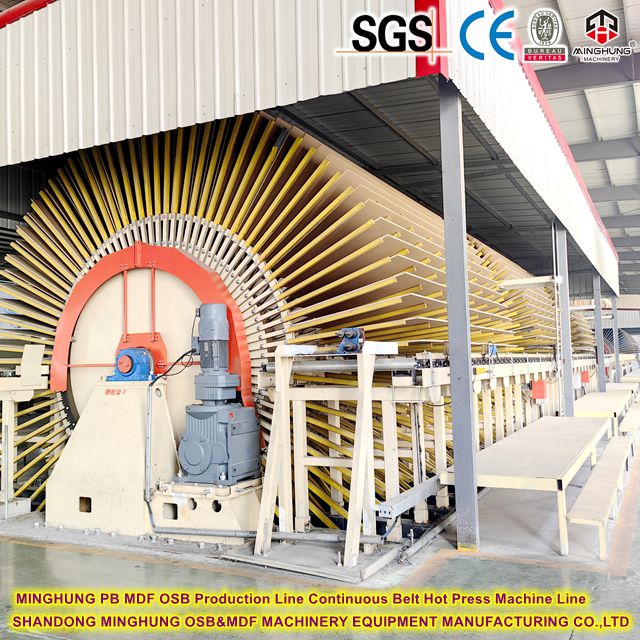

PB MDF OSB CEINTURATION CONTINU COURTURE MACHINE DE PRESSE HUT

Refroidisseur rotatif


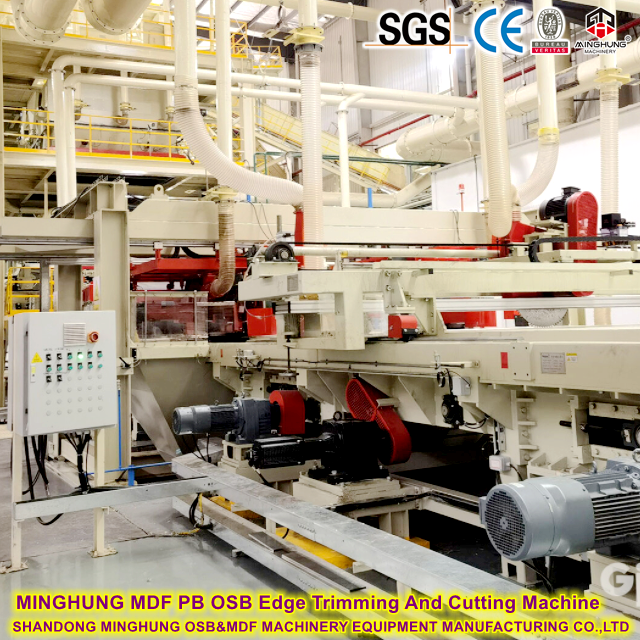
MINGHUNG Machine de coupe et de découpe de chants MDF PB OSB

coupe et coupe des bords  

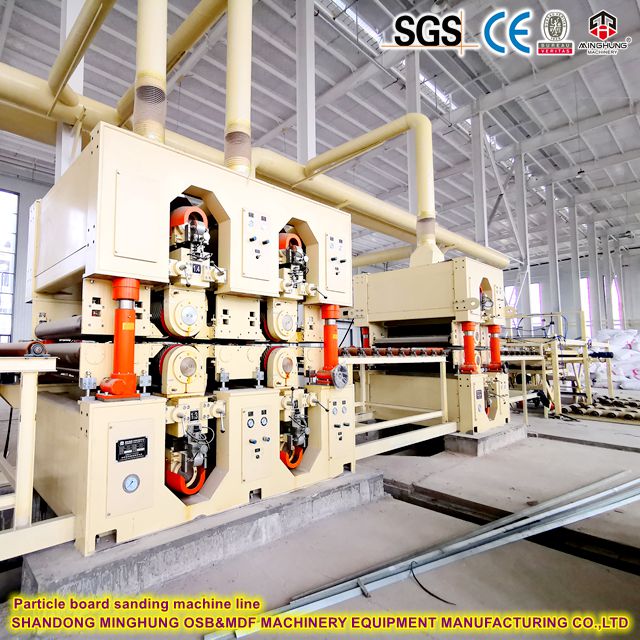
Ponceuse pour panneaux de particules

ponceau

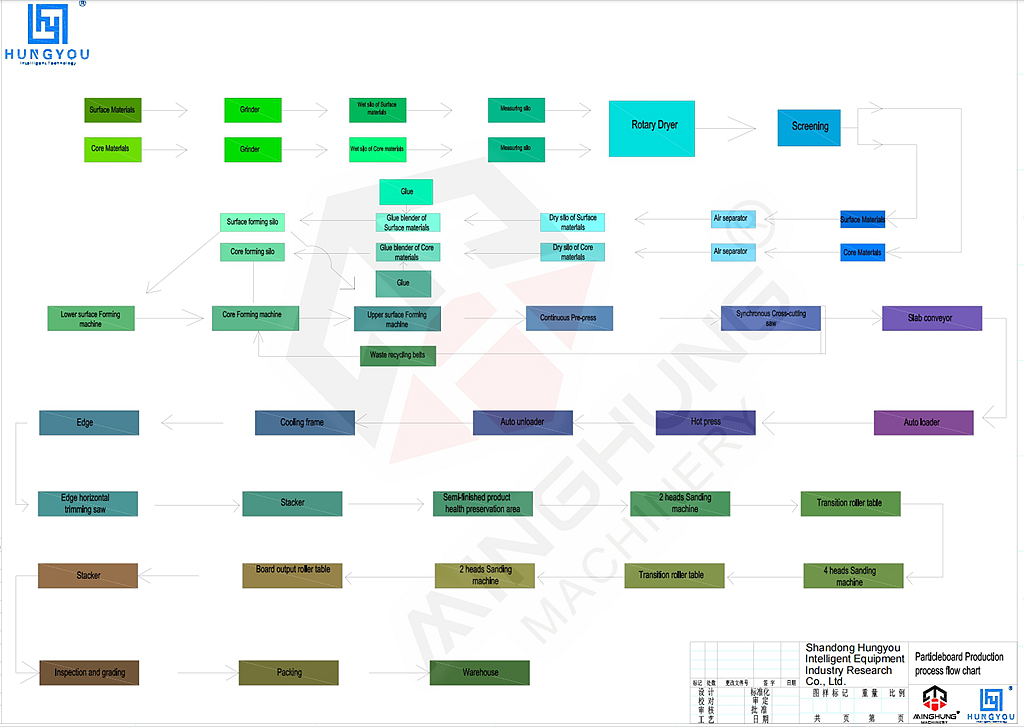
Processus de production de panneaux de particules ignifuges    

L'ensemble du processus peut être divisé en six sections principales : préparation des matières premières, préparation des flocons, séchage et classification, formage, finition et systèmes auxiliaires. Le cœur du processus réside dans l’ajout uniforme et stable du retardateur de flamme aux flocons et dans leur durcissement réussi.


Section 1 : Préparation des matières premières    

1.  Réception et stockage des matières premières

      Contenu : Réceptionner les matières premières du bois, telles que les bûches de petit diamètre, les branches de bois, les résidus de transformation du bois (par exemple les chants des planches, les copeaux de rabot). Les matériaux sont stockés dans des zones désignées dans la cour.

      Remarque relative au feu : Bien qu'elle ne soit pas directement liée au caractère ignifuge, la pureté de la matière première (exempte de métal, de sable, de terre) affecte la qualité du traitement ultérieur et l'uniformité du panneau final, influençant indirectement la stabilité des performances au feu.

2.  Écaillage et lavage

      Contenu : Les matières premières sont découpées en copeaux uniformes à l'aide d'un broyeur à tambour. Les copeaux sont ensuite lavés (avec de l'eau ou de l'air) pour éliminer le sable, le métal et autres impuretés.

      Objectif : Fournir une matière première propre pour produire des flocons de haute qualité. Une surface propre favorise l’adhésion uniforme de la résine et du retardateur de flamme dans les étapes suivantes.


Section 2 : Préparation des flocons    

3.  Écaillage

      Contenu : Les copeaux lavés sont introduits dans un floconneur, où ils sont réduits en fines paillettes par des lames rotatives à grande vitesse.

      Contrôle des paramètres : l'épaisseur (0,2-0,5 mm), la longueur et la largeur des flocons sont strictement contrôlées. La taille des flocons affecte directement la résistance mécanique et la qualité de la surface du panneau.

4.  Criblage et broyage

      Contenu : Les flocons sont classés par des tamis vibrants à plusieurs étages en fines de la couche superficielle, en flocons grossiers de la couche centrale et en rejets surdimensionnés. Les flocons surdimensionnés sont envoyés vers un concasseur pour être broyés, puis criblés à nouveau.

     Objectif : Permettre la structure du tapis à trois couches « fine-grossière-fine », garantissant une surface lisse et une force de liaison interne élevée.


Section 3 : Séchage, mélange et traitement au feu    

Il s’agit de la section la plus critique pour conférer des propriétés ignifuges.

5.  Séchage

      Contenu : Les flocons humides tamisés (teneur en humidité d'environ 40 à 60 %) sont séchés dans un séchoir à tambour rotatif à l'aide d'air chaud pour atteindre une teneur en humidité de 3 à 4 % (base séchée au four).

      Objectif : Préparer les flocons pour le mixage. Une humidité excessive diluerait la résine et le retardateur de flamme, entraînant un mauvais durcissement.

6.  Mélange avec de la résine et un ignifuge

     Contenu : Les flocons séchés passent dans un grand mélangeur à anneau. Ici, la résine (généralement de l'urée-formaldéhyde modifiée ou MDI) et le retardateur de flamme sont atomisés à travers des buses à haute pression et pulvérisés uniformément sur les flocons.

     Processus ignifuge de base :

          Types de retardateurs : Les retardateurs de flamme intumescents au phosphore-azote et les retardateurs inorganiques sont couramment utilisés.

          Méthodes d'ajout :

              Méthode primaire (ajout simultané) : La résine et le retardateur sont ajoutés simultanément dans le même mélangeur. Ceci est efficace et garantit une bonne uniformité.

              Ajout séquentiel : Le retardateur est ajouté et mélangé en premier, suivi de la résine, assurant une pénétration plus approfondie.

          Dosage : Le dosage du retardateur est généralement de 5 à 15 % du poids séché au four des flocons, en fonction du classement au feu cible.

      Objectif :  S'assurer que chaque flocon est uniformément recouvert de résine et de retardateur. L'uniformité est le facteur le plus critique pour déterminer si la performance au feu répond systématiquement aux normes.


Section 4 : Formage et pressage à chaud    

7.  Formage et prépressage

      Contenu : Les flocons mélangés sont formés en un tapis uniforme à trois couches sur une plaque de calfeutrage mobile par une station de formage mécanique ou pneumatique. Le tapis entre ensuite dans une prépresse pour un compactage initial afin de gagner en résistance pour la manipulation.

     Objectif : Former un tapis structurellement uniforme, évitant la casse pendant le transport et le pressage à chaud.

8.  Pressage à chaud

      Contenu : Le tapis entre dans la presse à chaud (les presses continues sont standards pour les lignes de grande capacité). À haute température (180-220°C) et haute pression (30-40 bar), la résine et le retardateur subissent des réactions chimiques et durcissent, transformant les flocons libres en un panneau solide.

      Processus ignifuge de base :

          Calendrier de pressage : Les paramètres de température, de pression et de temps doivent être optimisés en fonction des propriétés du retardateur (par exemple, température de décomposition). Un pressage incorrect peut provoquer une décomposition retardatrice ou une résistance mécanique réduite.

          Durcissement : garantit que le système de retardateur et de résine se réticule et durcit complètement, formant une couche ignifuge stable.


Section 5 : Finition    

9.  Refroidissement, découpe et conditionnement

      Contenu : Les panneaux chauds (~100°C) sortant de la presse sont refroidis uniformément à température ambiante dans une étoile de refroidissement, soulageant ainsi les contraintes internes. Ils sont ensuite coupés sur mesure par des scies à tronçonner et à refendre et empilés dans un entrepôt pendant 24 à 72 heures pour être conditionnés.

      Objectif : Stabiliser la teneur en humidité et les contraintes internes du panneau, en évitant la déformation et en assurant la stabilité pour un traitement ultérieur.

10. Ponçage et inspection

      Contenu : Les panneaux conditionnés sont calibrés et poncés par une ponceuse multi-têtes à large bande pour éliminer la couche pré-durcie et la variation d'épaisseur, obtenant ainsi une surface lisse. Enfin, ils sont inspectés (vérification de l’épaisseur, de la densité, de la résistance et échantillonnage des performances au feu) avant emballage et stockage.

      Objectif : Fournir des dimensions finales précises et une excellente qualité de surface prête pour un traitement secondaire (par exemple, stratification, bordure).


Section 6 : Systèmes auxiliaires    

  Centre d'énergie thermique : génère de la chaleur en brûlant des déchets (écorce, poussière de ponçage) pour alimenter les processus de séchage et de pressage, économisant ainsi de l'énergie et protégeant l'environnement.

  Système d'extraction de poussière : collecte la poussière provenant de différentes étapes de traitement, garantissant ainsi le respect de l'environnement et la sécurité de la production.

  Système de contrôle central : un système PLC/DCS permet un contrôle entièrement automatisé de l'ensemble du processus, garantissant une exécution précise des paramètres du processus et garantissant la stabilité et la répétabilité de la production.


Résumé : Points clés du traitement ignifuge


1.  Uniformité : obtenue grâce à un dosage de haute précision et à un mélange efficace pour assurer une répartition uniforme du retardateur.

2.  Compatibilité : Le retardateur doit être compatible avec la résine choisie (UF/MDI) et les paramètres du procédé (température de pressage).

3.  Stabilité : Le retardateur doit rester efficace pendant toute la durée de vie de la planche, sans migration ni lessivage.

4.  Équilibre : Répondre aux exigences de résistance au feu tout en minimisant l'impact sur les propriétés physiques/mécaniques et le coût du panneau.


Processus de production de PB


Scénarios d'application pour les panneaux de particules ignifuges de 12 mm    


12 mm est une épaisseur courante qui équilibre la résistance et le coût. Ses propriétés ignifuges le rendent largement utilisé dans les zones soumises à des exigences strictes en matière de sécurité incendie :


1.  Décoration intérieure et cloisonnement du bâtiment

      Applications : Murs intérieurs, plafonds suspendus, murs décoratifs, panneaux muraux dans des lieux publics comme les hôtels, les hôpitaux, les écoles, les bureaux, les centres commerciaux.

      Avantage : Conforme aux codes de prévention des incendies du bâtiment, bloquant efficacement la propagation des flammes dans les premiers stades d'un incendie, ce qui permet de gagner du temps pour l'évacuation.


2.  Fabrication de meubles

      Applications : Armoires sur mesure pour espaces publics (armoires de vestiaires, classeurs), plateaux de table, têtes de lit, etc.

      Avantage : combine la résistance au feu avec la maniabilité des panneaux de particules, permettant un traitement secondaire comme le laminage, la bordure et le fraisage.


3.  Intérieurs des véhicules de transport

      Applications : Murs/cloisons intérieurs de cabine de navire ; Panneaux intérieurs de train/autorail à grande vitesse (bases de porte-bagages, modules de toilettes) ; Intérieurs de camping-car.

      Avantage : léger, répondant aux exigences de réduction de poids du transport, tout en respectant les normes strictes en matière de flamme, de fumée et de toxicité.


4.  Autres domaines spécialisés

      Applications : Mobilier de laboratoire, boîtiers d'équipements, noyaux de portes coupe-feu, structures temporaires pour expositions.

      Avantage : Fournit une solution de sécurité incendie rentable.


Principales caractéristiques de la ligne de production    

I. Capacité de traitement ignifuge professionnel

Il s’agit de la fonctionnalité la plus essentielle et la plus différenciée.

1. Système de dosage ignifuge de haute précision : équipé de systèmes dédiés de dosage, d'atomisation (ou d'arrosage) et de mélange pour garantir que les retardateurs (liquide ou poudre) recouvrent uniformément chaque flocon selon un rapport précis (erreur ≤ ± 0,5 %). C’est la base d’une performance au feu uniforme et stable.

2. Compatibilité avec plusieurs processus ignifuges : peut être personnalisé en fonction du type de retardateur choisi et des exigences du processus (séquence, méthode), garantissant que le produit final répond aux indices de résistance au feu cibles.

3. Équilibre entre les propriétés incendie et mécaniques : grâce à des formulations optimisées de pressage à chaud et de résine, il maximise la résistance mécanique tout en conférant une excellente résistance au feu, évitant ainsi une perte de résistance significative due à l'ajout de retardateur.


II. Haut rendement, efficacité et automatisation

1. Technologie de base de presse continue : La presse continue est le cœur de la ligne, permettant une alimentation, un pressage et un chauffage continus du tapis. Son efficacité dépasse de loin celle des presses multi-ouvertures, permettant d'atteindre un rendement de 600 m³/jour. Il offre un fonctionnement stable et de faibles taux de défaillance.

2. Contrôle entièrement automatisé : un système de contrôle central PLC et DCS surveille et ajuste automatiquement tous les paramètres du processus (température, pression, vitesse, rapports), du déchiquetage et du séchage au mélange, au formage et au pressage. Cela garantit la stabilité et la cohérence des processus, réduisant considérablement les interventions manuelles et les erreurs opérationnelles.

3. Gestion intelligente de la production : l'intégration avec MES (Manufacturing Execution System) permet le traçage des données de production, la gestion des commandes, le contrôle qualité et la surveillance de l'énergie, facilitant ainsi le développement d'une « usine sans éclairage » intelligente.


III. Qualité et flexibilité supérieures des produits

1. Excellentes performances du produit :

      Résistance au feu : les produits peuvent atteindre les normes incendie GB 8624 B1 ou supérieures.

      Respect de l'environnement : les émissions de formaldéhyde peuvent être strictement contrôlées selon les normes E1 (≤0,124 mg/m³) ou E0 (≤0,05 mg/m³).

      Propriétés physiques : Bénéficiant d'un formage précis et d'un pressage continu, les panneaux ont une densité uniforme, une force de liaison interne élevée et un écart d'épaisseur minimal (par exemple, à ± 0,2 mm pour un panneau de 12 mm).

2. Haute flexibilité de production : La ligne peut ajuster rapidement les paramètres via le système de contrôle pour basculer facilement entre la production de panneaux de différentes épaisseurs (par exemple, 8 mm à 40 mm), tailles (par exemple, 1 220 x 2 440 mm, 1 830 x 3 660 mm) et classements au feu, permettant une réponse rapide aux diverses demandes du marché.


IV. Économie d'énergie et avantages économiques

1. Utilisation globale de l'énergie : un centre d'énergie thermique utilise les déchets de processus (écorce, poussière de ponçage, etc.) comme combustible pour fournir de la chaleur pour le séchage et le pressage, réduisant ainsi considérablement la dépendance à l'égard de l'énergie externe (gaz, charbon), réduisant les coûts d'exploitation et s'alignant sur la fabrication verte.

2. Utilisation élevée des matières premières : des systèmes avancés de criblage et de recyclage garantissent que les matériaux non conformes sont retraités, ce qui entraîne un déchet proche de zéro.

3. Retour sur investissement (ROI) élevé : une production élevée et une automatisation se traduisent par une productivité du travail élevée (moins de personnel) et un rendement élevé (≥95 %). Associé à de faibles coûts d’énergie et de maintenance, cela offre des avantages économiques significatifs aux investisseurs.


Notre entreprise  

Nous sommes Shandong MINGHUNG Wood Based Panel Machinery Co., Ltd. C'est un fabricant d'ensembles complets de machines à contreplaqué, de machines monocouches, de panneaux de particules et de panneaux de densité.


Les machines que nous produisons comprennent des machines à éplucher, des machines à déchiqueter, des machines à découper rotatives, des machines à sécher, des mélangeurs à colle, des machines à poser, des machines de pré-pressage, des presses à chaud, des machines de refroidissement, des scies longitudinales et transversales, des ponceuses, ainsi que des machines auxiliaires telles que des systèmes d'alimentation et de déchargement automatiques et des plates-formes élévatrices.


Ligne de production MDF Machine de contreplaqué en Chine


Contactez-nous pour un devis gratuit aujourd'hui!


Nos contacts:

WhatsApp: + 86 18769900191  + 86 15589105786  + 86 18954906501

Email: osbmdfmachinery@gmail.com


sur: 
En vertu d'un: 
Product Inquiry
Fair hall01_614_614.png
Rapport du premier jour du Salon international des machines à bois de Shanghai : popularité écrasante !
09-08 2026

Le premier jour du Salon international des machines à bois de Shanghai 2026 – si le mot clé de ce matin était « surprise », alors les mots clés de cet après-midi sont définitivement « explosif » et « confiance » !

En Savoir Plus
Fair hall11_614_614.png
Le Salon international des machines à bois de Shanghai 2026 s'est terminé en beauté : nous avons récolté une récolte abondante !
09-11 2026

Ce voyage à Shanghai n'était pas seulement une exposition de produits, mais aussi une diffusion de notre marque et une connexion d'émotions. Nous continuerons à rester fidèles à notre aspiration initiale et à récompenser la confiance et le soutien de chaque client avec des produits et services encore meilleurs. L’avenir est plein de promesses et nous sommes toujours en route !

En Savoir Plus
plywood machine deliver (8)_649_649.png
La Lune se remplit, mais personne ne se repose – le dévouement derrière 25 conteneurs
09-29 2026

La fête de la mi-automne approche et la lune grandit. Alors que de nombreuses personnes commencent à se préparer aux réunions de famille, l'usine de l'entreprise raconte une autre histoire : des chariots élévateurs se faufilent dans la cour, des bras de grue montent et descendent, des conteneurs alignés en rangées et des travaux de chargement se déroulent de manière tendue mais ordonnée.

En Savoir Plus
Particleboard paving machine.jpg
Comment produire des panneaux de particules ? Quelle est l'étape de production
09-09 2023

Comment produire des panneaux de particules ? Quelle est l'étape de production de la fabrication des panneaux de particules ?Introduction :Les panneaux de particules, également connus sous le nom de panneaux de particules, sont un matériau polyvalent et rentable largement utilisé dans les industries de la construction et du meuble. Il est fabriqué en comprimant des particules de bois et de l'adhésif ensemble.

En Savoir Plus
车间3_副本.png
Un nouveau chapitre dans la fabrication intelligente : notre voyage de 18 mois vers une toute nouvelle installation
07-29 2026

Cette nouvelle installation marque un nouveau départ pour notre entreprise. Guidés par notre engagement durable en faveur de « l’ingénierie de précision et la qualité avant tout », nous sommes désormais mieux équipés que jamais pour fournir des solutions de machines efficaces, durables et innovantes pour l’industrie mondiale des panneaux à base de bois.

En Savoir Plus
Shandong MINGHUNG Wood Machinery Co., Ltd est un célèbre fabricant de machines à contreplaqué en Chine, situé dans la ville de Linyi.
Maison

CONTACTEZ-NOUS

+86-18769900191 / +86-15589105786
+86-18769900191 / +86-15589105786
minghungmachinery@gmail.com
Ville de Fangcheng, district de Lanshan, ville de Linyi, province du Shandong, Chine
Droits d'auteur © 2010 SHANDONG MINGHUNG WOOD MACHINERY CO.,LTD