minghungmachinery@gmail.com ▏  +8618769900191 / +86 15589105786
Presse à chaud continue pour les substrats de la carte ignifuge et la certification d'Outorantes de la classe A
Vous êtes ici: Maison » Série de machines OSB PB MDF » Série de machines OSB PB MDF » Presse à chaud continue pour les substrats de la carte ignifuge et la certification d'Outorantes de la classe A

CATÉGORIE DE PRODUIT

Produits aléatoires

Presse à chaud continue pour les substrats de la carte ignifuge et la certification d'Outorantes de la classe A

Substrat de planche ignifuge: Matériaux inorganiques (par exemple, silicate de calcium, oxyde de magnésium) ou carottes de fibres de bois modifiées ignifuges, formées à haute température / pression pour les barrières de feu de construction.
Presse chaude continue: Équipement automatisé utilisant des ceintures en acier pour le transport continu, avec une pression zonée et un chauffage pour la guérison des substrats.
Certification de classe A: Évaluation d'incendie la plus élevée selon la norme GB 8624 de la Chine, nécessitant une non-combustible (seuils stricts pour le libération de chaleur, la densité de fumée, le gaz toxique).
État de disponibilité:
Quantité:
sharethis sharing button
  • Mh-chp

  • MINGHUNG


Presse à chaud continue pour les substrats de la carte ignifuge et la certification d'Outorantes de la classe A

Ⅰ . Substrats de la carte ignifuge    

1. Types de substrat  

 Substrats inorganiques (dominant):  

 Carte de silicate de calcium: poudre de quartz (45%) + citron vert (33%) + ciment (15%) + fibre de pulpe (7%)  

 Carte d'oxyde de magnésium: MGO + MGCL₂ + Fibres végétales (nécessite une étanchéité en surface)  

 Panneau de verre MGO: MGO + FIBERGLASS MESH (haute résistance)  

 Substrats organiques (modification ignifuge)

 Panneau de particules ignifuges de la flamme: copeaux de bois + type de phosphore de type azote ignifuge (montant d'addition 8-15%)

 MDF ignifuge de flamme: fibres de bois imprégnées de borate de zinc / hydroxyde d'aluminium (concentration d'imprégnation ≥ 12%)

2. Dimensions standard  

Paramètre

Gamme standard

Personnalisation

Épaisseur

6 mm, 9 mm, 12 mm

4 mm (ultra-mince) -25 mm

Largeur

1220 mm, 1250 mm

800-1500m

Longueur

2440 mm, 2750 mm

1200-3660 mm


Ii Processus de production du matériau de base de particules ignifuges à la flamme    
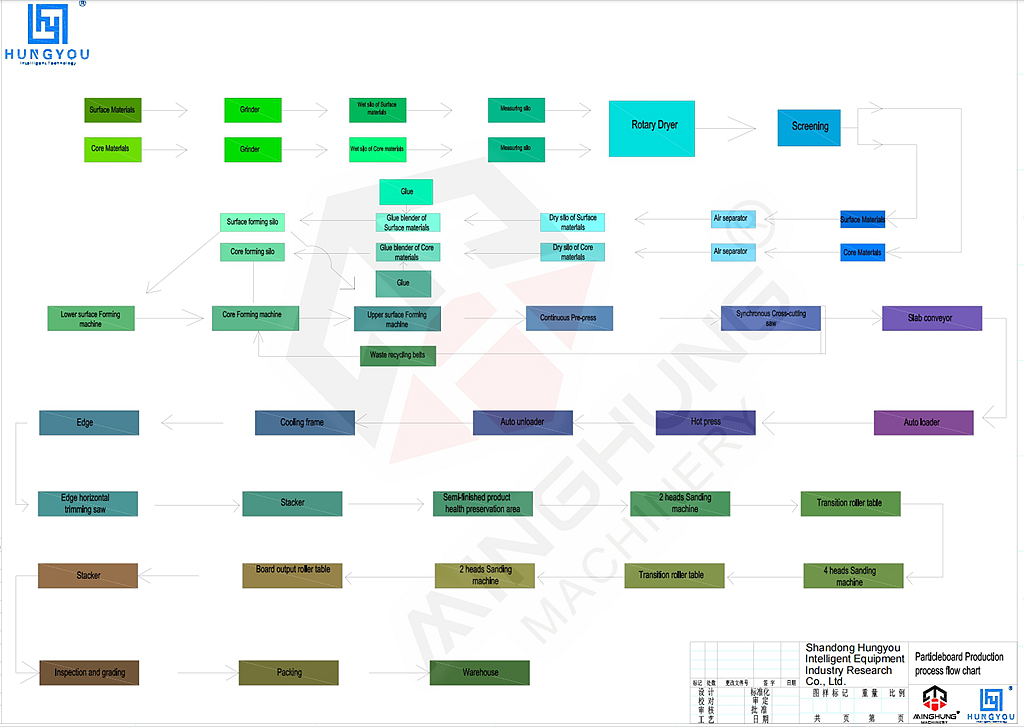

PB 生产流程图


1. Préparation des matières premières  

  Fragmentation du bois: Le bois forestier à croissance rapide (peuplier / cèdre) est débarqué, tranché et dépisté pour produire des planches de particules de 20 à 40 mm de long et 0,2-0,5 mm d'épaisseur.

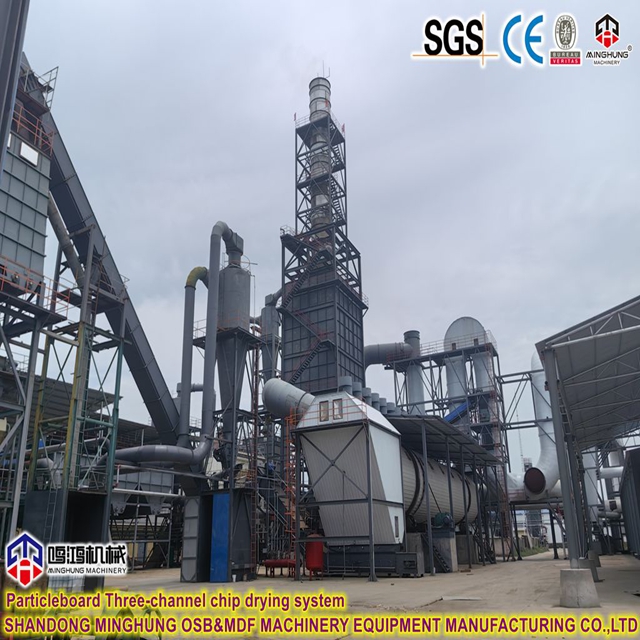
  Séchage: le séchoir à tambour réduit la teneur en humidité des cartes de particules de 40 à 60% à 2 à 4% (température 120-140 ℃, pour éviter la carbonisation).
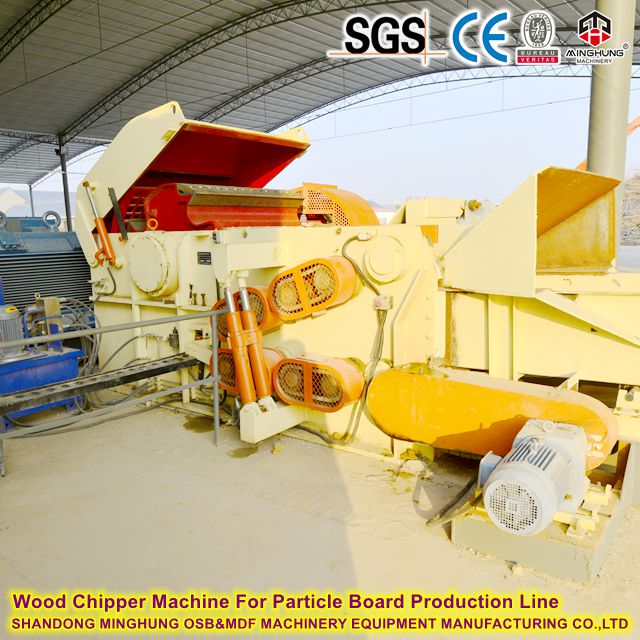

Machine de déchiqueteuse en bois pour la ligne de production des panneaux de particules

machine à déchiqueter en bois

Système de séchage à trois canaux

Système de séchage de panneaux de particules


2. Application des retardateurs de flamme

  Types de retardateurs de flamme:

  Type de liquide: solution de phosphate d'ammonium (concentration 15-20%)

  Type de poudre: Polyphosphate Ammonium (APP) + Composé hydroxyde d'aluminium (ATH) (rapport 1: 1)

Méthode d'application:

  Liquide: solution de phosphate d'ammonium (15-20% de conc.) Pulvérisée à 10-12% de dosage  

  POUDRE: APP + ATH Metter (rapport 1: 1) mélangé avec de la résine UF (25-30% des solides de résine)  

MINGHUNG Système de dimensionnement des panneaux de particules pour la fabrication de PB


3. Mélanger et former  

  Système de résine: résine UF modifiée (50-55% de solides) + ignifuge, adhésif total 8 à 10% des flocons secs

  Formation en couches:  

  Surface: flocons fins (<0,3 mm, 40% pour la douceur)  

  Core: Flocs grossiers (> 1 mm, 60% pour la stabilité)  
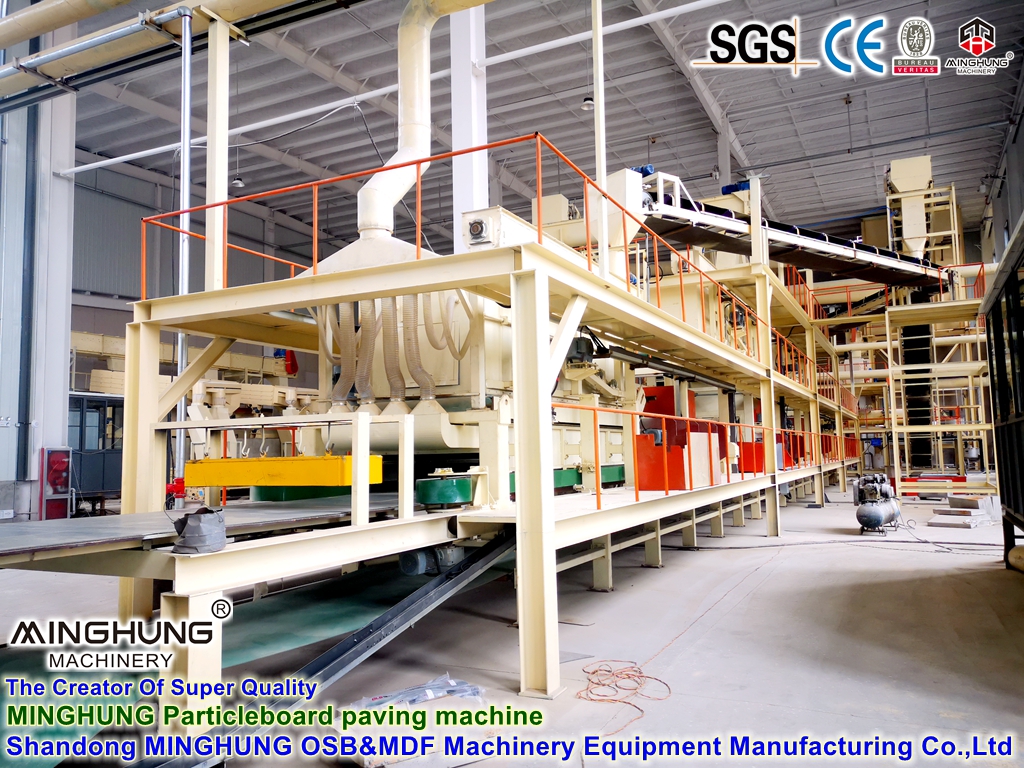
PB Paving Machine


4. Pressage  

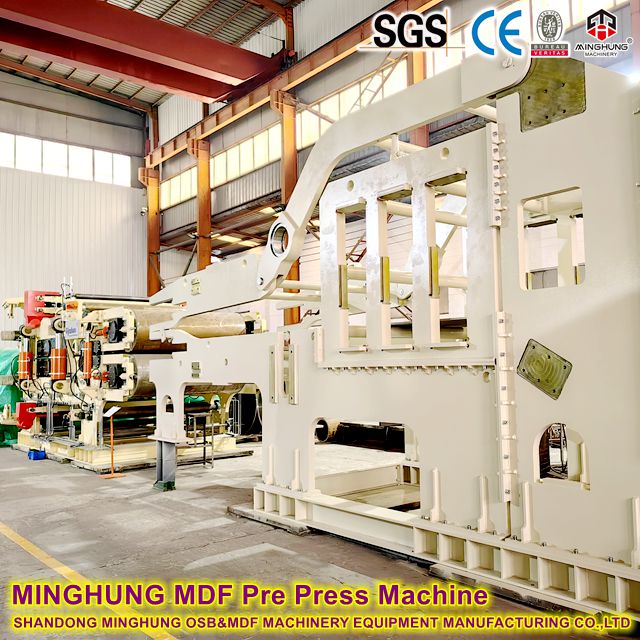
  Pré-pression: pressé à froid à 1-1,5 MPa pendant 30 à 50% d'épaisseur de cible

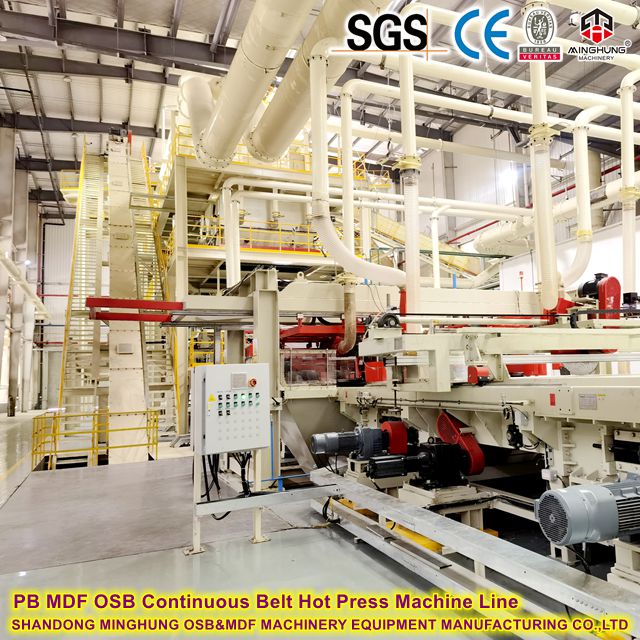
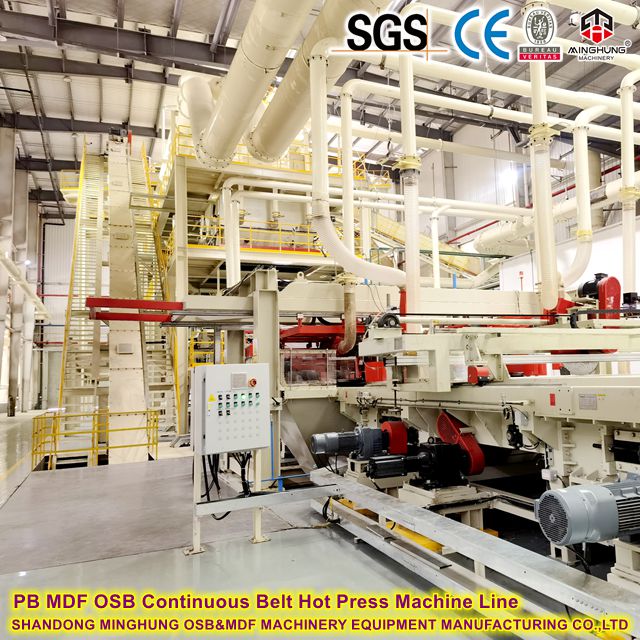
  Pressage chaud continu:  

Paramètre

Couche de surface

Couche de base

Température

180-185 ℃

170-175 ℃

Pression

3.5-4.0MPA

2.8-3.2MPA

Time

20-25 sec / mm

(par exemple, 240-300s pour 12 mm)


MINGHUNG MDF PRE-Press Machinery

Machine de pré-presse

PB MDF OSB CEINTURE CONTINU PRESSE HOT PRESS

presse chaude continue


5. Post-traitement  

Refroidissement et conditionnement:  refroidissement du rouleau à <50 ℃, l'humidité ajustée à 8 à 10%  

Durcissement:  empilé dans la chambre climatique (25 ± 2 ℃) pendant 48-72 heures  

Panding:  calibré à double côte à ± 0,15 mm de tolérance  


Machine de coupe PB MDF OSB

Machine à sciage PB

Panneau de carte de particules de minghung OSB MDF HDF LVL Pandingon de ponçage

Machine de ponçage pour les panneaux de puce


Ⅲ .Conversion en panneau ignifuge    

1. Traitement de surface:  

   Enrobage avec de la résine mélamine + remplissage d'hydroxyde d'aluminium (25-35 g / ㎡)  

2. Lassage décoratif:  

Couche

Matériel

Épaisseur

Complexe

Superposition contenant du sb₂o₃

0,08-0,15 mm

Couche décorative

Papier imprimé ignifuge à la flamme

0.12-0.18 mm

Cœur

Substrat traité

6-25 mm

Calque d'équilibre

Kraft imprégné phénolique

0,3-0,5 mm

3. Pressage chaud:  

    Pression: 8-12MPA  

    Température: 140-160 ℃  

       Temps: 25-40 secondes / mm d'épaisseur  

4. Post-traitement:  

       Revêtement résistant aux rayures UV (3-5 μm)  

       Texturation de surface pour le grain de pierre / bois  


Ⅳ .Normes de performance clés    


Évaluation d'incendie (GB Classe A): libération de chaleur ≤2,0 mJ / kg, densité de fumée ≤15  

Propriétés physiques: conductivité thermique 0,15-0,25W / (m · k), résistance à la flexion ≥15MPa  


Ⅴ. Rôle critique de la presse à chaud dans la certification de classe A    


5.1 Contrôle de la température de précision:  

 Les retardateurs de flamme (par exemple, l'hydroxyde d'aluminium, les composés phosphore-azote) s'activent dans des plages spécifiques (180-220 ° C). Le chauffage zoné garantit la réaction de la couche centrale sans sous / sur-brûlage.  

5.2 Pénétration uniforme de la pression:  

 Les zones à haute pression (> 5MPa) forcent les retardateurs fondus dans les pores du substrat, créant des barrières de feu denses pour bloquer la diffusion de l'oxygène.  

5.3 Assurance de l'intégrité structurelle:  

 Un durcissement à pression constante élimine le stress interne, empêchant les fissures post-refroidissement (qui compromettent la résistance au feu) et assurant une stabilité structurelle lors des tests de combustion.  


Ⅵ. Exigences techniques pour la certification de classe A    

6.1 Compatibilité issue:

 Les composants de la presse (par exemple, les ceintures plaquées chromées) doivent résister à la corrosion acide / alcaline des retardateurs.  

6.2 Conception d'émissions à faible émission:  

 Les systèmes d'échappement à pression négative éliminent les gaz de décomposition volatile pendant la pressage, réduisant la densité de fumée dans la combustion ultérieure.  

6.3 Traçage de traitement:  

 Les courbes de température / pression doivent être enregistrées pour vérifier les conditions d'activation pour les audits de certification.  


Ⅶ. Valeur de certification    


Conformité réglementaire: obligatoire pour les applications intérieures (en particulier les graisses / espaces publics).  

Edge Performance : les substrats certifiés atteignent 1 à 3 heures de résistance au feu (EN 13501-2).  


Photo de groupe de clients    

MINGHUNG Clients MINGHUNG Machine de contreplaqué


Pour plus d'informations, bienvenuez-nous, nous vous répondrons rapidement et vous proposerons des vidéos de travail avec vous.


+86 18769900191, +86 15805496117, +86 15805493072


sur: 
En vertu d'un: 
Product Inquiry
Particleboard paving machine.jpg
Comment produire des panneaux de particules ? Quelle est l'étape de production
09-09 2023

Comment produire des panneaux de particules ? Quelle est l'étape de production de la fabrication des panneaux de particules ?Introduction :Les panneaux de particules, également connus sous le nom de panneaux de particules, sont un matériau polyvalent et rentable largement utilisé dans les industries de la construction et du meuble. Il est fabriqué en comprimant des particules de bois et de l'adhésif ensemble.

En Savoir Plus
auto plywood machine.jpg
Le guide ultime des machines de presse à chaud pour contreplaqué : fabrication de contreplaqué de haute qualité
12-13 2023

Le guide ultime des machines de presse à chaud pour contreplaqué : Fabrication de contreplaqué de haute qualité Introduction : Le contreplaqué est un matériau polyvalent et largement utilisé dans diverses industries, de la construction à la fabrication de meubles.En coulisses, les presses à chaud pour contreplaqué jouent un rôle crucial dans le processus de production.

En Savoir Plus
wood peeling machine.jpg
Qu'est-ce qui se passe dans votre cuisine ? - Machine pour le cou de luxe
02-26 2022

En gros, je suis en Chine, dans le SHANDONG MINGHUNG WOOD MACHINERY CO., LTD en Chine, je viens de réaliser des machines de transformation complexes dans Machine pour le travail du bébé. шпону, конвеєр колод та вакуумний укладач ш

En Savoir Plus
máquina de descascar para folheado de madeira.jpg
Comment produire du folheado de Madère ?
12-11 2021

Olá a todos, sou lucinda de Shandong Minghung Wood Machinery Co., ltd. notre machine de production de tissu, pour compensation et folheado de Madère. La machine comprend les ensembles complets, après le processus de toras de madère jusqu'à la finale, tornando-se a placa de madeira compensée. ils sont: máqu

En Savoir Plus
sanding machine.jpg
Machine de ponçage/machine de calibrage pour la production de contreplaqué
03-19 2022

Bonjour Chers tous les amis, je suis Lucinda, la directrice des ventes de SHANDONG MINGHUNG WOOD MACHINERY CO.,LTD. Notre usine fabrique la machine entièrement en contreplaqué. comprend principalement : 1. Ligne de production de placage. 2. Séchoir à placage qui comprend un séchoir à rouleaux, un séchoir à fils/mailles et un séchoir à presse. 3. Machine à colle 4. Plywood co

En Savoir Plus
Shandong MINGHUNG Wood Machinery Co., Ltd est un célèbre fabricant de machines à contreplaqué en Chine, situé dans la ville de Linyi.
Maison

CONTACTEZ-NOUS

+86-18769900191 / +86-15589105786
+86-18769900191 / +86-15589105786
minghungmachinery@gmail.com
Ville de Fangcheng, district de Lanshan, ville de Linyi, province du Shandong, Chine
Droits d'auteur © 2010 SHANDONG MINGHUNG WOOD MACHINERY CO.,LTD